代替 HGJ 222-1992 铝及铝合金焊接技术规程
标准状态
基本信息
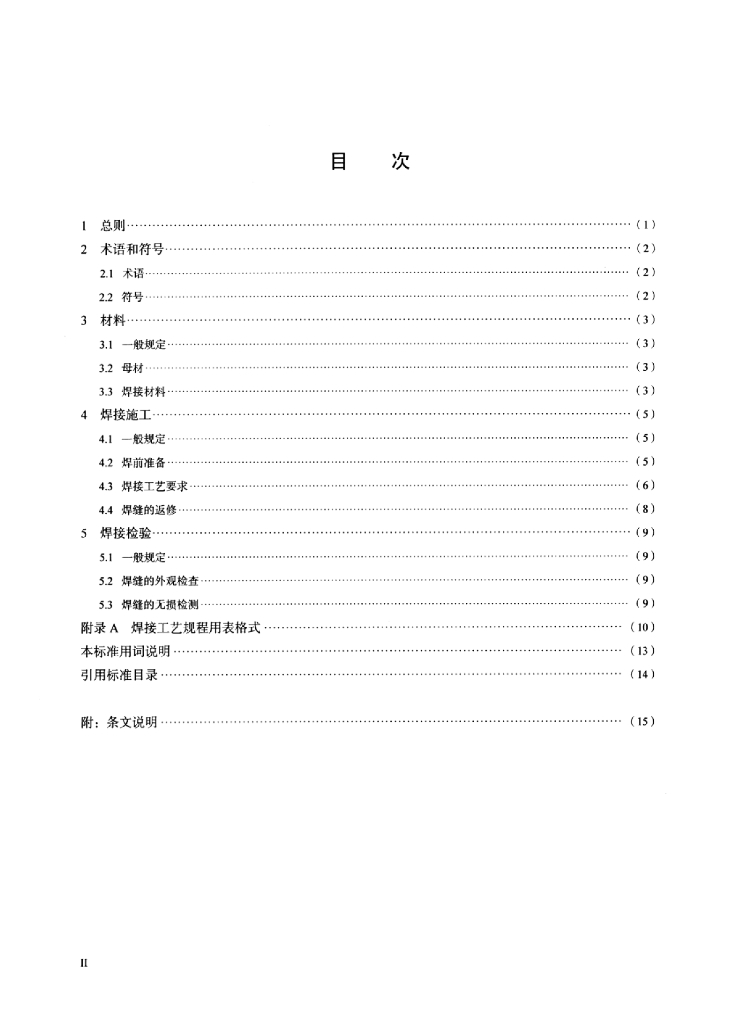
标准简介
HG/T 20222-2017.Specification for welding technique of aluminium and aluminium alloy. 1总则 1.0.1 为提高铝及铝合金焊接施工技术水平,加强焊接过程的质量控制,保证工程质量,制定HG/T 20222。 1.0.2HG/T 20222适用于化工装置工程建设施工中以工业纯铝和铝合金制作与安装的设备和管道的焊接。焊接方法为钨极惰性气体保护电弧焊和熔化极惰性气体保护电弧焊。 1.0.3 焊接施工应按设计文件及本标准的规定执行。 1.0.4铝及铝合金焊接的施工除应符合本标准外,尚应符合国家现行有关标准的规定。 2术语和符号 2.1术语 2.1.1 双面同步钨极惰性气体保护电弧焊for double side synchronizing tungsten inert gas shielded arc welding 在钨极惰性气体保护电弧焊时,由两名焊工同时在焊缝的正反两面对同一焊接部位用相同的焊接速度进行焊接的工艺方法。 2.1.2 错边量 dislocation quantity 两焊件组对或焊缝焊完后表面所错开的垂直距离。 2.2符号 8一母材厚度; T一透照厚度; p一设计压力。 3材料 3.1一般规定 3.1.1 焊接工程使用的母材和焊丝应具有产品质量证明文件。 3.1.2 母材和焊丝应妥善保管,不得损伤、污染和腐蚀。 3.1.3 当选用国外材料时,应符合国家现行有关标准的规定,并具有材料的质量证明文件。 3.2 母材 3.2.1 焊接工程选用的母材应符合现行国家标准《一般工业用铝及铝合金板、带材第1部分:一般要求》GB/T 3880.1、《一般工业用铝及铝合金板、带材第2 部分:力学性能》GB/T 3880.2、《一般工业用铝及铝合金板、带材第3 部分:尺寸偏差》GB/T 3880.3.《铝及铝合金热挤压管第1部分:无缝圆管》GB/T 4437.1、 《铝及铝合金拉(轧)制无缝管》GB/T 6893和《变形铝及铝合; 金化学成分》GB/T 3190的有关规定。
内容预览