金属冷冲压件未注公差
标准状态
发布于:1996-10-11
实施于:1997-04-01
废止
基本信息
标准简介
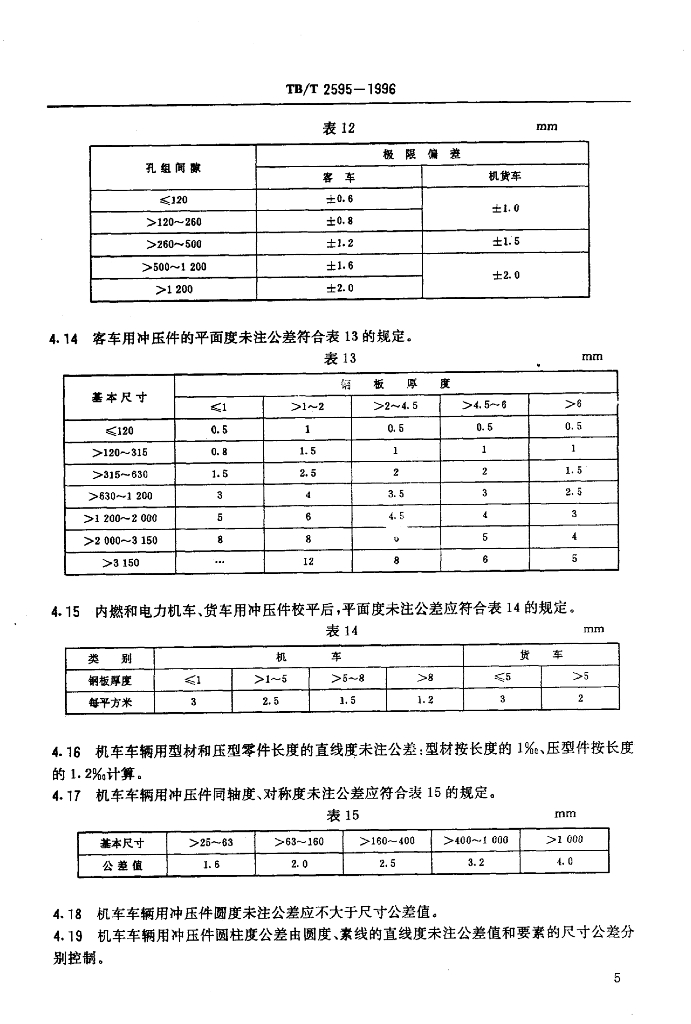
TB/T 2595-1996. 1主题内容与适用范围 TB/T 2595规定了金属冷冲压件未注公差尺寸。 TB/T 2595适用于新造铁道机车车辆的金属板材、型材冲压校平、调直、拉深、弯曲成形等加工零件的一般技术要求。不适用于精冲压。如有特殊要求时,在图样或技术文件中另行规定。 2引用标准 GB/T 13915冲压件角度公差 TB/T 2571-95金属 冷冲压件通用技术条件 3术语 3.1平冲 压件 经平面冲裁工序加工而成的冲压件。 3.2 成形冲压件 经弯曲、拉伸及其他成形方法加工而成的冲压件。 3.3孔组间距 同一零件同一组孔的中心线与另一组孔的中心线的距离。 4技术要求 4.1 凡用于冲压、校平、调直.拉深、弯曲成形的金属板材、型材的原材料、需符合TB/T 2571 3.1中有关规定。 4.2客车用平冲压件未注尺寸的极限偏差应符合表1的规定 4.3内燃和电力机车 货车用平冲压件未注尺寸的极限偏差应符合表2规定。 4.4客车 用成形冲压件未注尺寸极限偏差应符合表3的规定。 4.5内燃和电力机车、货车用成形冲压件未注尺寸极限偏差应符合表4规定。 4.6机车车辆 用平冲件冲裁圆弧半径R的极限偏差应符合表5的规定。 4.7机车车辆用成形件圆弧半径r的极限偏差应符合表6的规定。 4.8金属板材拉深成形零件,保证主要基本尺寸的同时,圆角等其余部分允许自由变形,局部厚度允许自然增减,但影响组装的接触面和外露表面应修理平整拉深件深度尺寸极限偏差应符合表7规定。
内容预览