高速牙科车针
标准状态
基本信息
标准简介
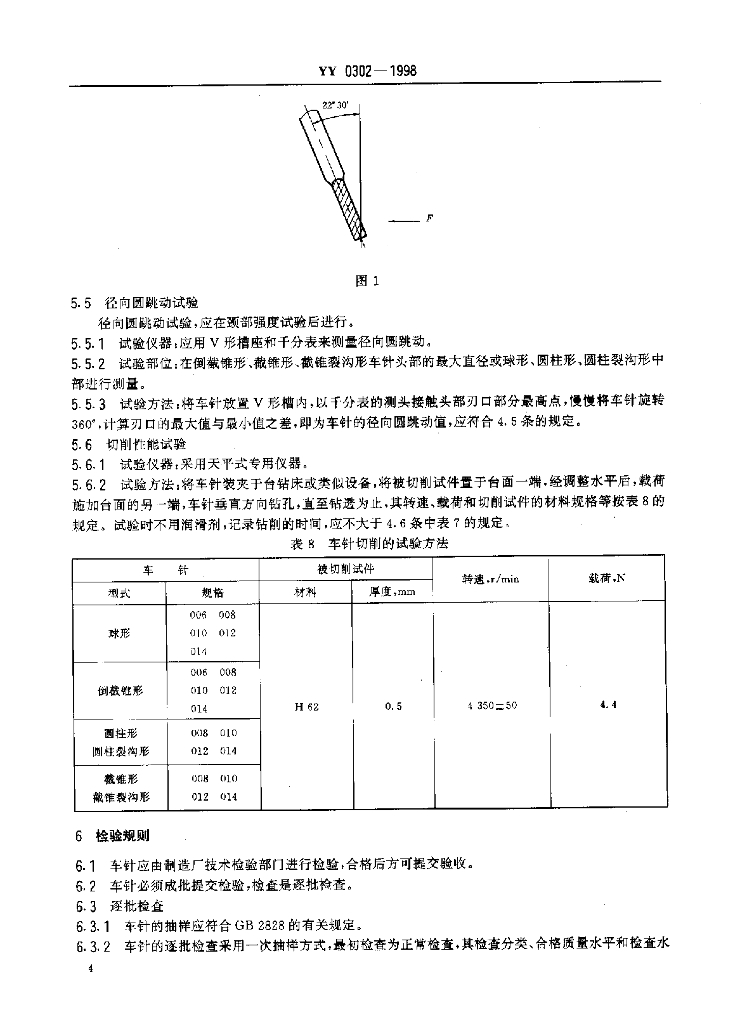
YY 0302 一1998.High steed dental drill.5.5径向 圆跳动试验径向圆眺动试验,应在颈部强度试验后进行。5.5.1试验仪器:应用 V形槽座和千分表来测量径向圆跳动。5.5.2试验部位:在倒截锥形、截锥形、截锥裂沟形车针头部的最大直径或球形、圆柱形、圆柱裂沟形中部进行测量。5.5.3试验方法 :将车针放置v形槽内,以千分表的测头接触头部刃口部分最高点,慢慢将车针旋转360° .计算刃口的最大值与最小值之差,即为车针的径向圆跳动值,应符合4. 5条的规定。5.6切削性 能试验5.6.1 试验仪器:采用天平式专用仪器。5.6.2试验 方法:将车针装夹于台钻床或类似设备,将被切削试件置于台面一-端 ,经调整水平后,载荷施加台面的另一端,车针垂直方向钻孔,直至钻透为止,其转速、载荷和切削试件的材料规格等按表8的规定。试验时不用润滑剂,记录钻削的时间,应不大于4. 6条中表7的规定。6检验规则6.1车针应由制造厂技术检验部门进行检验,合格后方可提交验收。6.2 车针必须成批提交检验,检查是逐批检查。6.3 逐批检查6.3. 1车针的抽 样应符合GB 2828的有关规定。6.3.2车针的逐 批检查采用- -次抽样方式,最初检查为正常检查,其检查分类、合格质量水平和检查水7标志,包装、运输、贮存7.1 同一型式、规格的车针装入-盒内,盒上应有下列标志:a)制造厂名称及商标;b)产品名称;c)规格、数量;d)厂址。7.2 每10盒或100盒同一型式、规格的车针装入-盒内,盒内应有检验合格证, 检验合格证上应有下列标志:a)制造厂名称;b)产品名称及型号;c)检验日期;d)检验员代号。7.3 盒上应有下列标志:a)制造厂名称及商标;b)产品名称;c)规格、数量;d)厂址。7.4盒上应贴有封签,封签上应有下列标志:a)封贴日期;b)包装员代号。7.5 特殊包装形式按订货合同规定。7.6装箱和运输要求按订货合同规定。7.7车针经包装后,应贮存在相对应湿度不超过80%,无腐蚀性气体和通风良好的室内。7.8车针经包装 后遵守贮存规则的条件下,应保证在一-年半内不生锈。
内容预览