轻工产品金属镀层的厚度测试方法计时液流法
标准状态
发布于:1986-03-11
实施于:1986-12-01
废止
基本信息
GB 5927-1986
现行
1986-03-11
1986-12-01
标准简介
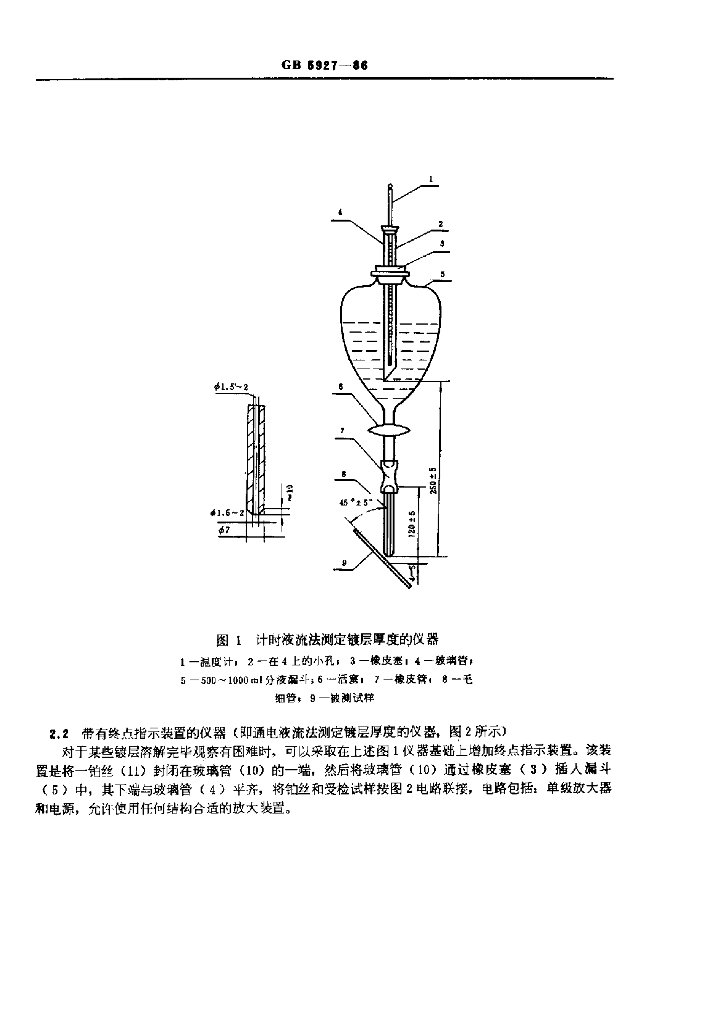
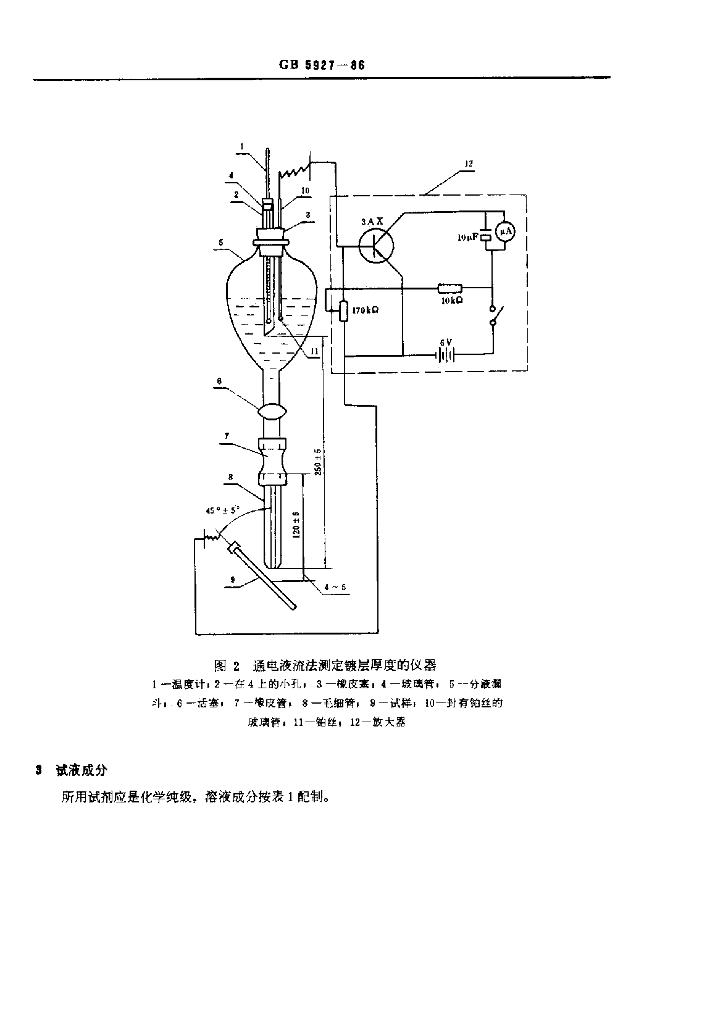
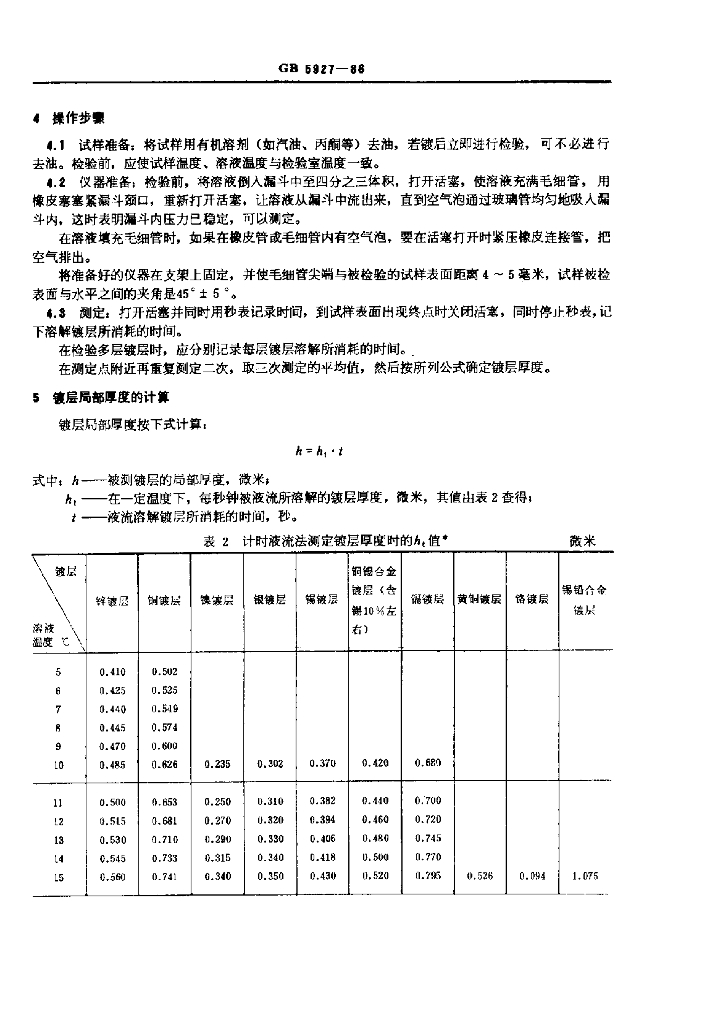
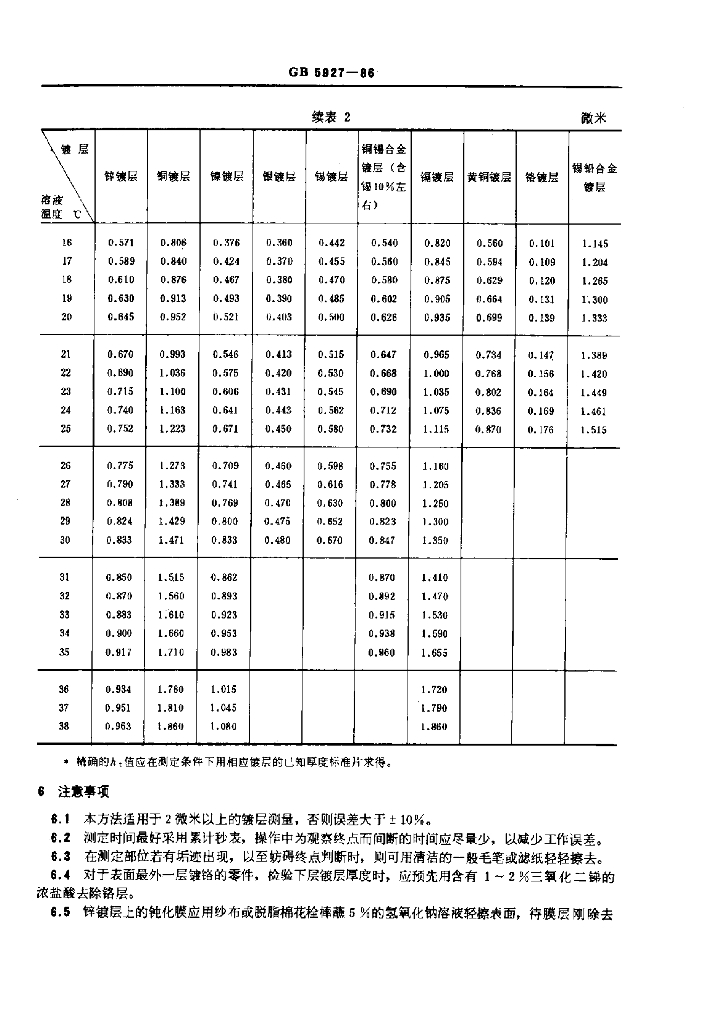
GB 5927-1986.Thlckness testlug method of the metal deposits for the lIght industrial products Timekeeplng of lIqold flow m ethod. 4操作步骤 4.1 试样准备:将试样用有机溶剂(如汽油、丙酮等)去油,若镀后立即进行检验, 可不必进行去油。检验前,应使试样温度、溶液温度与检验室温度-致。 4.2仪器准备: 检验前,将溶液倒人漏斗中至四分之三体积,打开活塞,使溶液充满毛细管,用橡皮塞塞紧漏斗颈口,重新打开活塞,让溶液从漏斗中流出来,直到空气泡通过玻璃管均匀地吸人漏斗内,这时表明漏斗内压力已稳定,可以测定。在溶液填充毛细管时,如果在橡皮管或毛细管内有空气泡,要在活塞打开时紧压橡皮连接管,把空气排出。将准备好的仪器在支架上固定,并使毛细管尖端与被检验的试样表面距离4~ 5毫米,试样被检表面与水平之间的夹角是45°土5”。 4.3 测定:打开活塞并同时用秒表记录时间,到试样表面出现终点时关闭活塞,同时停止秒表,记下溶解镀层所消耗的时间。在检验多层镀层时,应分别记录每层镀层溶解所消耗的时间。在测定点附近再重复测定二次,取三次测定的平均值,然后按所列公式确定镀层厚度。 5镀层局部厚度的计算 镀层局部厚度按下式计算:
内容预览