Q/BZQ0003-0-2010 轮对组装标准
标准状态
基本信息
标准简介
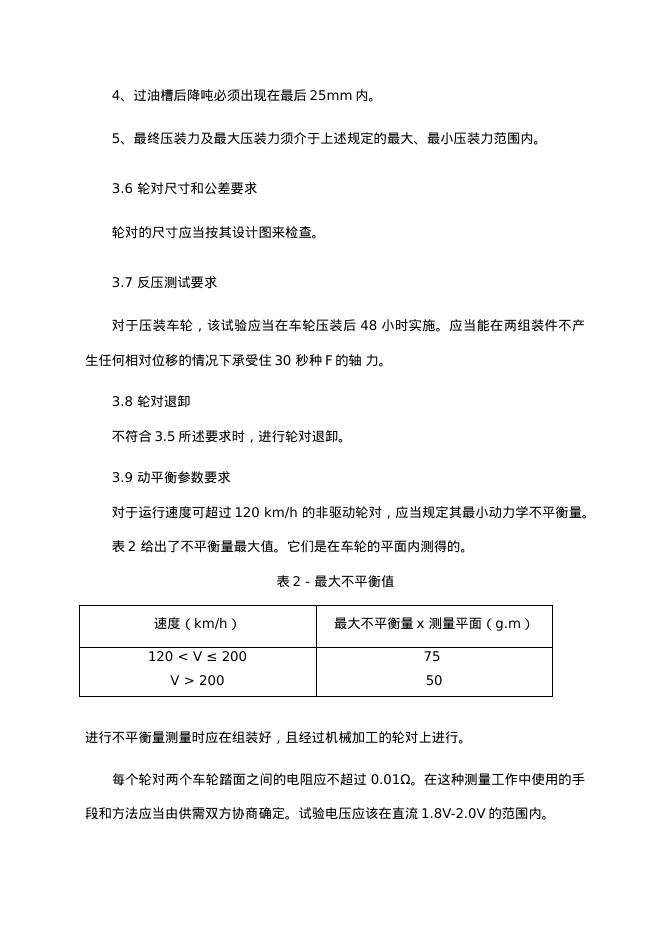
智奇铁路设备有限公司企业标准 QB/ZQ0003- 0 - 2010 轮对组装标准 2010-01-12发布 2010-01-20实施 智奇铁路设备有限公司 发布 QB/ZQ0003- 0 - 2010 前 言 本标准参照标准BS EN13260:2009及UIC813 本标准由智奇铁路设备有限公司技术开发部提出 本标准由智奇铁路设备有限公司归口 本标准由智奇铁路设备有限公司技术开发部负责起草 本标准主要起草人:贺妍 智奇铁路设备有限公司企业标准 轮对组装 QB/ZQ0003- 0 - 2010 1、范围: 本标准规定了轮对装配参数、成品特性参数、轮对压装曲线及动平衡参数的检验方法与评定标准。 本标准主要适用于轮对组装前、组装后的检测与判断。 2、引用标准 下列文件中条款通过本标准的引用而成为本标准的条款 BS EN13260:2009 BS EN13261:2009 UIC813 3.技术要求 3.1 压装前对车轴表面粗糙度要求 0.8μm≤Ra≤1.6μm 测量方法:应使用粗糙度试验仪对车轴的表面平均粗糙度进行检测。 3.2 压装前车轮毂孔几何形位公差 尺寸、圆柱度:按照图纸设计者要求 3.3 压装车轴、车轮过盈量 用于压装 0,0010 dm≤j≤0,0015 dm+0,06 , 此处的dm 是指以 mm 为单位的平均直径 。 3.4 压装时车轮、制动盘不平衡量要求 每个轮对的两个车轮的静态不平衡量应当处于相同的径向面内,且位于车轴的同一侧。车轴上齿轮箱和制动盘的静态不平衡量也应当像车轮那样处于相同径向面内,但应分布在该轴的相对侧。 3.5 压装力及压装曲线要求 车轮压装:最小压装力=4×轮座名义直径×0.85 最大压装力=4×轮座名义直径×1.45 压装曲线除以下情况外,压装力呈现均匀、连续、渐进地增大趋势。 1、当轮座在毂孔中移动20mm内必须起吨,但起始吨位不能超过起始点允许的最大吨位值; 2、在车轮的退卸油槽部位,压装力允许下降,但需在油槽后的25mm内压装力恢复上升,且25mm处的压力值不小于压装曲线下降前的最大压力值; 3、最后25mm的位移中,压装力允许下降,但压力下降值不超过50KN。 4、过油槽后降吨必须出现在最后25mm内。 5、最终压装力及最大压装力须介于上述规定的最大、最小压装力范围内。 3.6 轮对尺寸和公差要求 轮对的尺寸应当按其设计图来检查。 3.7 反压测试要求 对于压装车轮,该试验应当在车轮压装后48 小时实施。应当能在两组装件不产生任何相对位移的情况下承受住30 秒种F的轴 力。 3.8 轮对退卸 不符合3.5所述要求时,进行轮对退卸。 3.9 动平衡参数要求 对于运行速度可超过120 km/h 的非驱动轮对,应当规定其最小动力学不平衡量。 表2 给出了不平衡量最大值。它们是在车轮的平面内测得的。 表2 - 最大
内容预览